近年来,随着工业自动化和智能化的快速发展,一种新技术逐渐引起人们的广泛关注——那就是机器视觉检测技术。它在制造业中的应用如雨后春笋般涌现,成为推动产业升级的关键力量。
首先,我们来看看如何将这一先进技术运用到实际生产中。以汽车制造行业为例,在装配线上的车辆需要经过多道工序检查,传统的肉眼目测存在着工作量大、易疲劳、检测准确性差等缺陷。而引入机器视觉检测技术后,可以实现24小时不间断监测,并且能精准识别零部件的细微瑕疵。这种技术就好比“千里眼”,能够迅速找出问题部位并及时提醒工作人员处理。
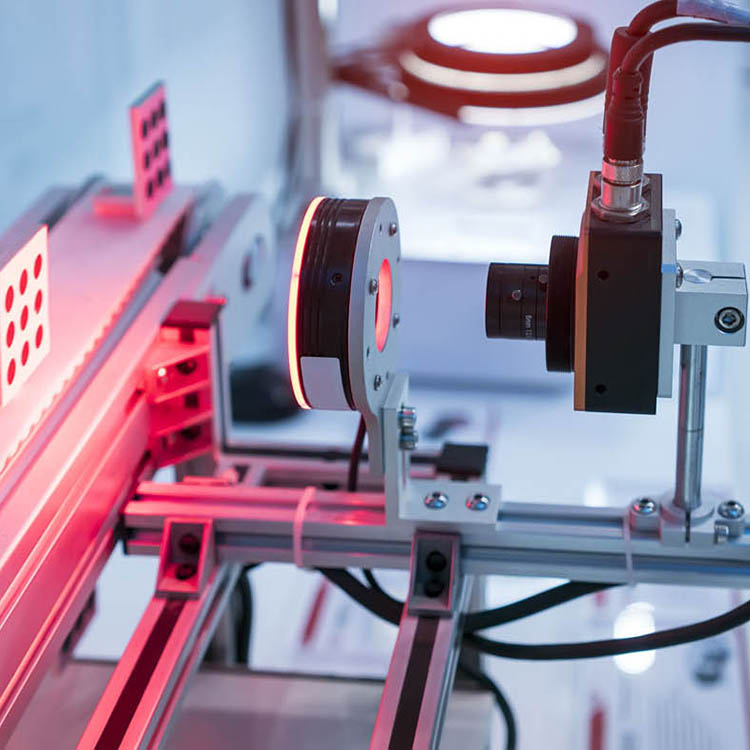
不仅如此,在食品加工行业也展现了机器视觉的强大威力。在生产车间里,各种各样的包装袋、瓶装饮料等物品需要快速且准确地进行质量检测。例如,只需将产品放置于指定区域,几秒钟内即可完成密封性、标签完整性等方面的全面检查。相比人工操作,这种方式大大提高了工作效率并减少了人为失误。
尽管机器视觉检测技术具有诸多优势,但仍有一些挑战需要克服。如如何保证不同光源环境下获得的图像质量始终如一?怎样确保快速处理大量数据时不会降低精度呢?这些都是值得深入研究的问题。此外,在实际应用过程中还需注意保护好个人隐私及信息安全,避免敏感信息泄露。
总的来看,机器视觉检测已经从一个新兴技术成为了推动现代工业发展的重要工具之一。它不仅简化了繁琐的操作流程,还提高了生产线的智能化水平。未来随着科技的进步以及成本进一步降低,预计该领域将会涌现出更多创新成果,为各行各业带来更加智能可靠的产品与服务。