一、导言
当我们谈及现代制造业时,“精准”和“高效”无疑成为了两个不可忽视的关键词。如今,传统的生产线正在面临转型升级的压力,寻找更先进的自动化与智能化技术成为各行业的共同追求。在这样的背景下,机器视觉检测正逐步展现其独特魅力,引领着生产制造领域迈向一个崭新的未来。
二、机器视觉检测的重要性
过去与现在:传统方式的局限性
在过去,产品的质量控制主要依赖人工检查,这种靠人力的方式不仅速度慢、成本高,而且很容易出现人为失误。特别是面对大规模、高精度的要求时,人工检验方式显得捉襟见肘。
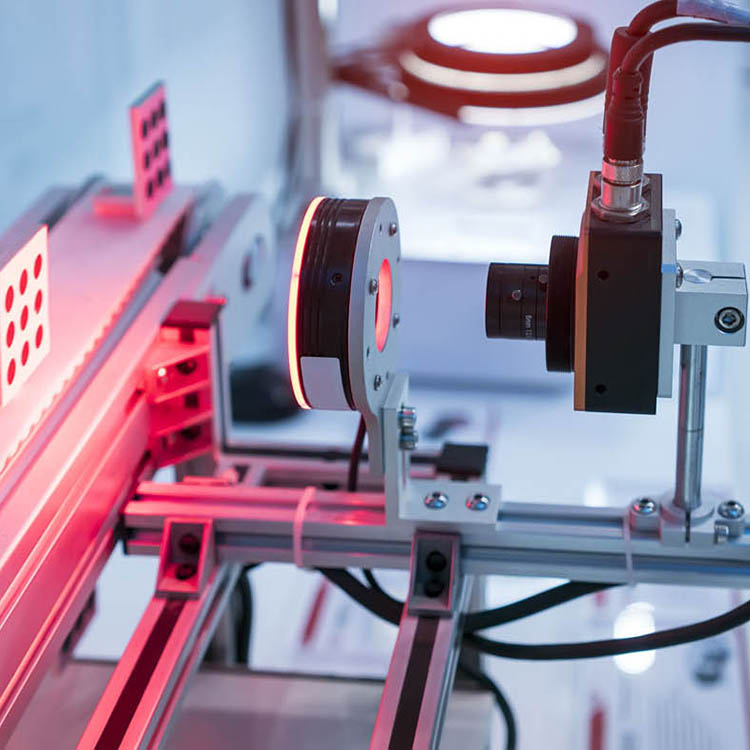
机器视觉检测的优势解析
相较之下,机器视觉检测凭借其高效精准的特点,在众多应用场景中脱颖而出。它通过安装在生产线上的机器视觉设备,能够快速获取产品图像,并且依靠强大的算法进行智能分析与判断。这种技术不仅可以在短时间内完成大量产品的质量检查,还能大幅提高检测精度,显著减少人为因素带来的风险。
三、行业动态:机器视觉检测的实际应用案例
制造业中的应用
现如今,在汽车制造、电子产品装配等多个关键制造业领域中,机器视觉检测已被广泛应用。以汽车行业为例,汽车车身的尺寸精确度要求极高,任何一个微小缺陷都可能对整车性能产生影响。通过使用先进的机器视觉系统,生产线上不仅可以实时监测到每个部件的位置准确性,还能迅速发现潜在的质量问题。
检测技术的发展
近年来,随着人工智能技术的飞速发展,机器视觉检测在算法优化与硬件升级方面也取得了显著进步。更快速、更精准、适应更多复杂场景是这个行业持续努力的方向。例如,在复杂的生产环境中,机器可以通过深度学习算法不断“学习”和改进自己的识别能力。
四、结论
未来,随着科技的发展,机器视觉检测的应用范围将进一步扩大,不仅将在传统制造业领域继续深入开发应用,还将在新兴行业如机器人制造、生物医学工程等领域发挥越来越重要的作用。它将继续朝着更智能化的方向发展,成为推动社会进步和产业升级的重要力量。